高温合成传热流体的选择
2026-06-05
在化纤、高分子材料加工过程中,传热流体系统提供从熔体输送到纺丝成型的全过程加热。使用温度从180℃到400℃,涵盖液相和汽相热交换两种传热模式。选择不当,轻者会加速油液降解,导致频繁更换油液;严重时会导致焦化、管道堵塞、断丝、全线停产。选择高温合成传热流体不仅仅是简单的温度匹配任务;需要结合工艺特点、传热方式、设备精度和维护周期进行系统评价。
核心选择原则:过程温度决定流体等级的上限
所选用传热流体的最高允许工作温度必须比实际工艺温度至少高10-20℃,作为选择的底线标准。超过额定温度的操作会加速流体的热裂解,产生低沸点物质,导致系统内部气阻,而高沸点冷凝残留物则以焦炭形式沉积在管壁上,引发局部过热的恶性循环。
对于化纤和聚合物行业,流体选择分为三个温度等级:
- 介质温度范围280℃以下:亚克力纺丝辊(≤180℃)、DTY加弹锭盘(≤220℃)、BOPP/BOPET薄膜生产(≤280℃)等应用采用TUW-170、TUW-181、TUW-210、TUW-240等中低温合成导热油。
- 高温范围280–330℃:聚酯直接熔融纺丝输送(320-340℃)、PBT/PTT/PC加工(320-330℃)、PBS/PBAT合成(≤330℃)等核心工艺需要高温液相流体,包括TUW-320、TUW-330、TUW-350D或TUW-1000。
- 超高温范围330–400℃:聚酰亚胺薄膜制造(300–400℃)需要联苯-联苯醚混合液 TUW-400,适用于液相和气相工况。
传热模式:液相与气相的匹配规则
纤维制造中采用液体或蒸气传热取决于温度控制精度和系统设计。液相传热具有操作压力低、操作方便的特点,是大多数纺丝工艺的首选解决方案。对于直纺聚酯熔体管道、聚酰胺纺丝组件、聚酯切片加热等典型液相工况,优先考虑以TUW-350D为代表的氢化三联苯基流体。在350℃液相条件下,其饱和蒸气压仅为同温联苯-联苯醚混合物的五分之一左右,系统压力更低,安全裕度更大。
气相传热适合需要精确温度控制的工艺,例如用于短纤聚酯长丝的 VK 管和高速 FDY 纺丝组件。 TUW-400联苯-联苯醚混合物通过蒸气状态下的循环汽化-冷凝实现±1℃的精确控温。请注意,气相系统对密封要求更严格,工作压力随着温度的升高而急剧上升,因此系统设计必须充分考虑承压能力。
分段工艺:按原料类型划分等级
聚酯纤维是化纤行业消耗量最高的产品,其从PTA、MEG缩聚到直接熔融纺丝的全生产链覆盖280-340℃。直纺聚酯熔体输送管道推荐使用TUW-350D液相流体,使用寿命长达10年; TUW-400更适合热负荷集中的熔体泵和喷丝头加热,更换周期约为6年。
可生物降解聚合物是近年来增长最快的细分领域。 PBS/PBAT合成和纺丝最高可在330℃下运行,TUW-350D和TUW-350可以满足该要求,但操作温度不得超过流体的额定极限,以防止加速热老化。
工业丝和薄膜生产温度变化范围广:TUW-350D和TUW-1000适用于涤纶工业丝拉丝烘箱(≤300℃);高达400℃的聚酰亚胺薄膜生产独家采用TUW-400液汽两用超高温液。对于320-330℃的PPS加工,除了传统的高温液态流体外,还可以提供特殊的宽范围牌号TUW-HVT/MVT/LVT,以满足不同工艺段的差异化要求。
流体选择的维护周期和经济分析
选型评估不仅涵盖前期采购成本,还涵盖全生命周期经济性。以直接聚酯熔体运输为例:TUW-350D支持10年服务,每年最少充值;未指定的劣质流体会在3-5年内降解,管道清洁和生产停机的额外支出导致综合成本远高于最初的价格差距。高精度纺丝设备(FDY/POY纺丝组件)必须定期更换液体,以避免传热液变质导致断丝和产品质量波动。
本质上,高温合成传热流体的选择要平衡工艺温度、传热模式、原材料特性和全周期运行成本。工艺温度决定最大等级限制,传热方式决定流体类型,详细工艺确定具体模型,经济计算指导最终决策。正确选择的传热流体是整个化纤和聚合物生产线可靠的热动力核心。
全氟聚醚化妆品专用添加剂:长效护肤新方案“液体手套”
高温合成传热流体的选型
相关文章
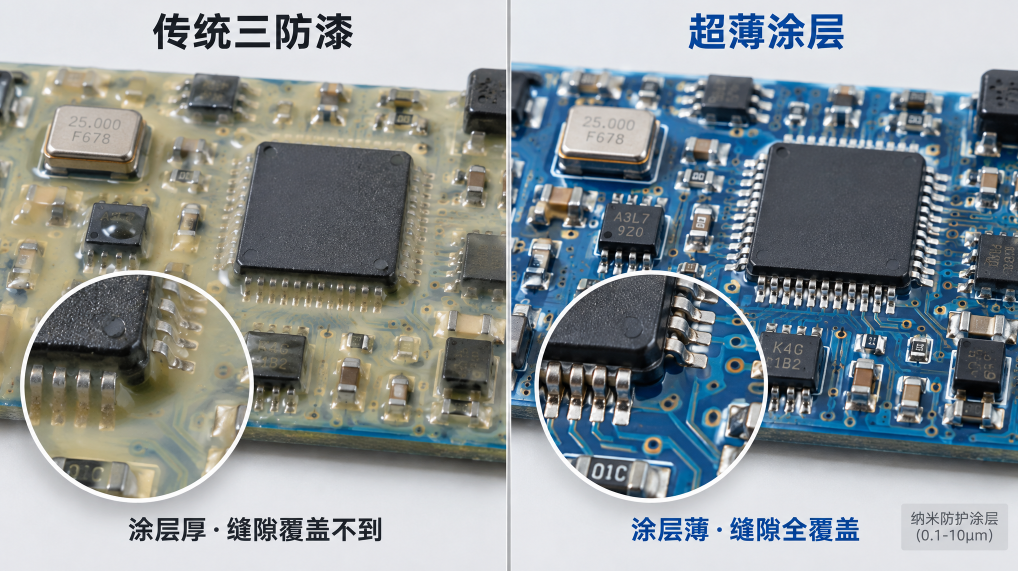
传统 PCB 三防漆膜厚厚、BGA 难覆盖、返修易损伤焊盘。TUW-2704、TUW-1700 含氟聚合物超薄涂层参数对比,解析膜厚、返修、防护差异,提供新能源电控、消费电子 PCB 三防选型方案。
PCB 纳米三防涂层选型:TUW-2704、TUW-1700 对比传统三防漆
TUW-40是单组分全氟化合物传热液,液体温域覆盖-55°C至155°C,沸点高、挥发少,专用于蚀刻设备、离子注入设备、检测设备温控。本文详解物性参数、应用场景与TUW系列内的选型定位。
TUW-40高温全氟碳液:-55°C到155°C宽温域,蚀刻与离子注入高温工况温控解析